
Лист нержавеющий: как выбрать под задачу
При выборе листа учитывают назначение изделия, рабочую среду, нагрузку, требуемую геометрию и состояние поверхности. Способ прокатки помогает сравнить варианты, но сам по себе не определяет допустимые размеры, точность или пригодность материала для конкретного проекта. Характеристики нужно сверять по карточке выбранной позиции и документам на металл.
Горячекатаный и холоднокатаный лист: сравнение
Горячая и холодная прокатка описывают разные этапы производства. При одинаковом названии способа состояние поверхности и допуски могут различаться в зависимости от стандарта, последующей обработки и требований к поставке.
| Характеристика | Горячекатаный лист | Холоднокатаный лист |
|---|---|---|
| Способ производства | Прокатка заготовки при высокой температуре; дальнейшая обработка зависит от стандарта и состояния поставки. | Прокатка в холодном состоянии, обычно после горячей прокатки; режим и последующая термообработка зависят от технологии. |
| Поверхность | В типичном состоянии может быть более матовой и шероховатой. | При соответствующем финише обычно получается более ровная поверхность; точный вид зависит от отделки. |
| Точность размеров | Допуски задаются стандартом на продукцию и требованиями заказа. | Допуски также задаются стандартом и требованиями заказа; холодная прокатка сама по себе не гарантирует нужную точность. |
| Толщина | Часто применяется для более толстого листового проката; пределы зависят от формата и стандарта. | Часто применяется для более тонкого проката; доступные значения нужно проверять для конкретной позиции. |
| Внешний вид | Выбор зависит от требований к поверхности; для декоративной задачи может потребоваться дополнительная отделка. | Может иметь более ровный финиш, но декоративный результат определяется конкретным состоянием поверхности. |
| Подбор | Сопоставьте толщину, марку, допуски и условия эксплуатации с проектом. | Сопоставьте толщину, марку, допуски и требования к поверхности с проектом. |
Рифлёный лист и выбор поверхности
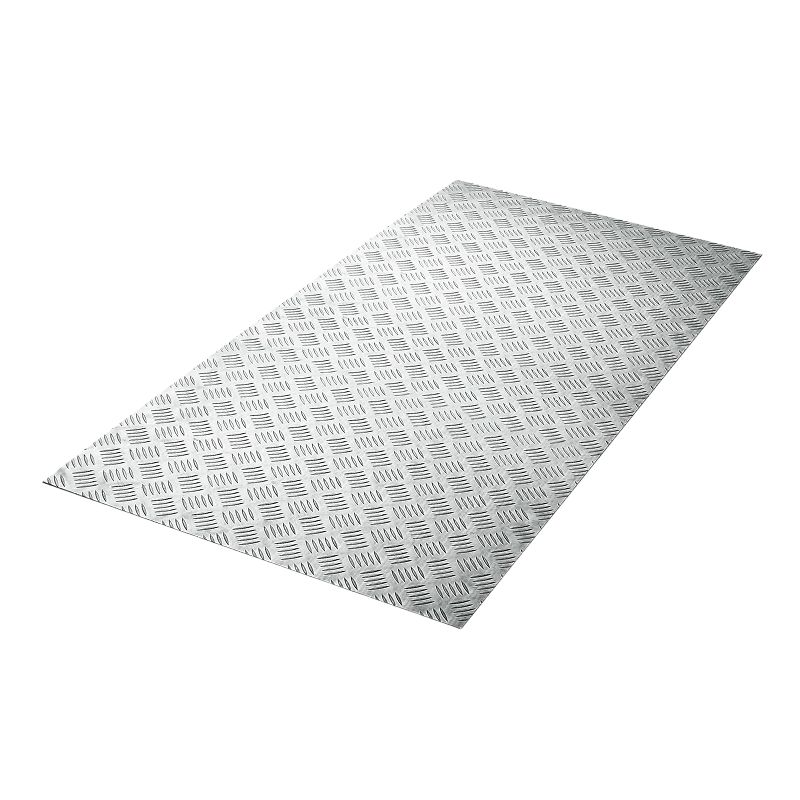
Рифление создаёт рельеф на поверхности листа. Такой рисунок может улучшать сцепление обуви или колёс по сравнению с гладкой поверхностью, поэтому рифлёный лист рассматривают для ступеней, площадок и настилов. Фактическое сопротивление скольжению зависит от рисунка, загрязнения, влаги, уклона, обуви и условий эксплуатации; одного наличия рифления недостаточно, чтобы подтвердить безопасность покрытия.
Для гладких и рифлёных листов при подборе учитывайте не только тип поверхности, но и марку стали, толщину, нагрузку, конструкцию и способ монтажа.
| Задача | Что уточнить при подборе |
|---|---|
| Резервуар или ёмкость | Марку стали, состав среды, температуру и давление, толщину, сварные соединения и требования проекта. |
| Декоративная облицовка | Требуемый внешний вид и финиш поверхности; по возможности согласуйте образец и допустимые различия оттенка или фактуры. |
| Рабочая площадка | Рисунок рифления, условия увлажнения и загрязнения, нагрузку, уклон и требования объекта к сопротивлению скольжению. |
| Лестничные ступени | Сопротивление скольжению в условиях эксплуатации, нагрузку, способ крепления и отвод воды или загрязнений. |
| Корпус оборудования | Толщину, геометрические допуски, марку и поверхность с учётом последующей гибки, сварки или другой обработки. |
| Конструкционная деталь | Расчётную нагрузку, схему опирания, марку, толщину и применимый стандарт; способ прокатки выбирают по спецификации проекта. |
| Поверхность, контактирующая с пищей | Соответствие марки и документов применимым требованиям, состояние и шероховатость поверхности, конструкцию соединений, свариваемость и возможность очистки. |
Марка и толщина: учёт условий эксплуатации
Химический состав марки влияет на коррозионную стойкость и другие свойства стали. Для выбора учитывают конкретную среду: контакт с водой, солями, химическими веществами или пищевыми продуктами, рабочую температуру и режим очистки. Пригодность для пищевого контакта нельзя определять только по слову «нержавеющая» или по способу прокатки: важны марка, финиш поверхности, конструкция и требования к готовому изделию. Для ответственного применения сверяйте спецификацию и документы на конкретный материал.
Толщину выбирают по расчёту конструкции и рабочим нагрузкам. Увеличение толщины повышает массу и может влиять на формовку и последующую обработку, поэтому ориентируйтесь на проект, а не на принцип «чем толще, тем лучше».
Обработка и данные для заказа
Резку, гибку, сверление, сварку и механическую обработку планируют с учётом марки, толщины, состояния поставки и требований к готовой детали. Технология не одинакова для всех нержавеющих сталей: например, некоторые аустенитные марки упрочняются при холодной деформации и могут наклёпываться при механической обработке. Требования к сварным швам и восстановлению поверхности задают проект и технология изготовления.
Чтобы проверить соответствие позиции задаче, укажите при запросе расчёта:
- марку стали и требования к документам;
- толщину, ширину и длину листа;
- способ прокатки и требуемое состояние поверхности;
- условия эксплуатации, температуру и контактирующую среду;
- нагрузки, требования проекта или стандарта;
- последующую обработку и требования к готовому изделию.