
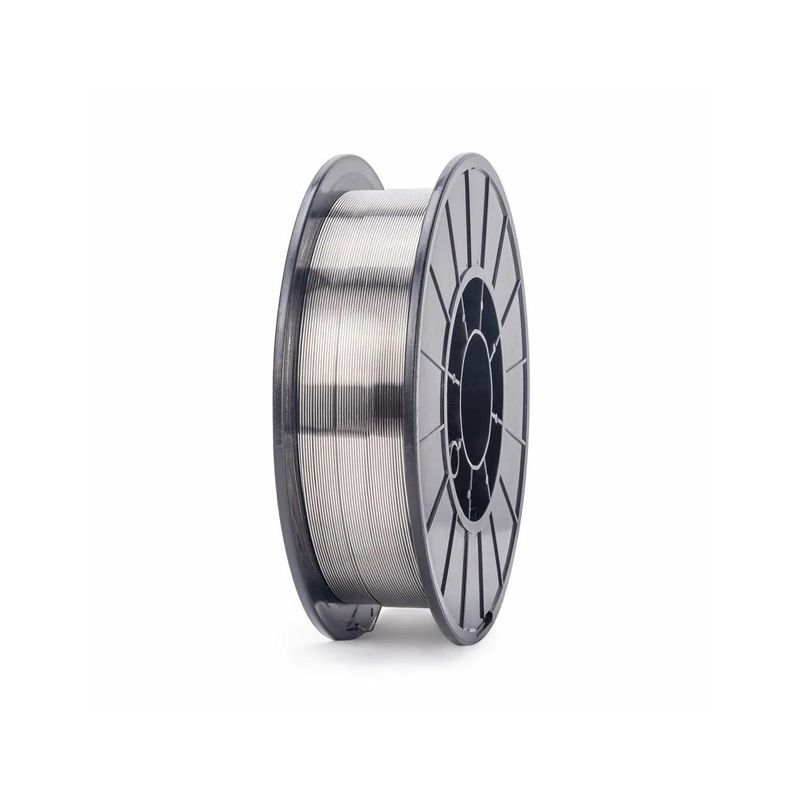
Проволока сварочная нержавеющая
Нержавеющая сварочная проволока — это присадочный материал, используемый для сварки коррозионно-стойких сталей. Она подаётся в сварочную ванну непрерывно и применяется прежде всего при полуавтоматической и автоматической сварке MIG/MAG, а отдельные виды могут использоваться в других технологиях в зависимости от оборудования и назначения.
Главная задача проволоки — сформировать сварной шов с необходимыми механическими свойствами и коррозионной стойкостью. Поэтому выбирать её необходимо не только по диаметру, но и по химическому составу, марке свариваемой стали, рабочей среде и требованиям к готовой конструкции.
Основные характеристики нержавеющей сварочной проволоки
Сварочная проволока отличается по диаметру, химическому составу, типу упаковки и назначению. Для каждой марки основного металла подбирается совместимый присадочный материал.
- Материал: коррозионно-стойкая легированная сталь.
- Форма поставки: катушки, кассеты или бухты в зависимости от оборудования.
- Основной параметр: диаметр проволоки.
- Назначение: сварка нержавеющих сталей и отдельных разнородных соединений.
- Способ применения: механизированная подача в сварочную зону.
- Защитная среда: подбирается в соответствии с типом проволоки и технологией сварки.
Преимущества сварочной проволоки
- Высокая производительность: непрерывная подача позволяет выполнять длинные швы без частой остановки.
- Равномерность процесса: удобно поддерживать стабильную скорость сварки.
- Подходит для серийного производства: хорошо работает в полуавтоматических и автоматизированных системах.
- Аккуратный шов: при правильно настроенных режимах можно получить качественное соединение с небольшим разбрызгиванием.
- Широкий выбор составов: можно подобрать материал под распространённые марки нержавеющей стали.
- Удобство механизации: проволока подходит для сварочных линий и роботизированных комплексов.
Для чего используется нержавеющая сварочная проволока
Проволока применяется при изготовлении и ремонте изделий, которые должны сохранять коррозионную стойкость после сварки. Она востребована в промышленности, строительстве и производстве оборудования.
- трубопроводы;
- резервуары и ёмкости;
- пищевое оборудование;
- химические аппараты;
- корпуса машин;
- металлоконструкции;
- вентиляционные системы;
- элементы ограждений;
- серийные сварные изделия;
- ремонт деталей из нержавеющей стали.
Применение при сварке труб
Нержавеющая проволока широко используется для сварки трубопроводов и трубных конструкций. При механизированной сварке она позволяет получать длинные равномерные швы и повышает производительность по сравнению с ручной подачей присадочного прутка.
Для труб особенно важно учитывать рабочую среду, давление и температуру. Состав проволоки должен обеспечивать сварному соединению свойства, сопоставимые с основным металлом.
Проволока для пищевого оборудования
В пищевой промышленности сварочная проволока применяется при изготовлении ёмкостей, столов, технологических линий и корпусов оборудования. Основное внимание уделяется коррозионной стойкости шва и возможности его последующей качественной очистки.
После сварки поверхность может подвергаться зачистке, шлифованию и пассивации в соответствии с технологией производства.
Проволока для химической промышленности
Если конструкция работает с химически активными веществами, сварной шов должен сохранять достаточную стойкость к среде. Для таких задач особенно важно не использовать универсальный материал без проверки химического состава.
При выборе учитывают тип реагента, концентрацию, температуру и длительность воздействия.
Как выбрать проволоку по марке стали
Главный принцип — совместимость химического состава присадки и основного металла. Для распространённых хромоникелевых нержавеющих сталей применяются соответствующие хромоникелевые проволоки. Для сталей с молибденом используют присадки, которые также обеспечивают повышенную стойкость сварного шва.
Если сварной шов будет работать в агрессивной среде, нельзя допускать, чтобы его коррозионная стойкость была существенно ниже, чем у основного металла.
Как выбрать диаметр проволоки
Диаметр проволоки выбирают в зависимости от толщины деталей, положения шва, производительности и возможностей сварочного аппарата.
Для тонких листов и небольших деталей обычно используют более тонкую проволоку. Она позволяет точнее контролировать тепловложение и уменьшает риск прожога. Для более толстого металла и высокой производительности может применяться больший диаметр.
| Задача | Подход к выбору диаметра |
|---|---|
| Тонкий лист | Более тонкая проволока и точный контроль режима |
| Средняя толщина металла | Универсальный рабочий диаметр под оборудование |
| Массивные детали | Более крупный диаметр при достаточной мощности аппарата |
| Длинные серийные швы | Диаметр под требуемую производительность |
Проволока для тонкой нержавейки
При сварке тонколистовой нержавеющей стали особенно важно ограничивать тепловложение. Перегрев может привести к короблению, прожогу и изменению внешнего вида поверхности.
Для таких задач используют тонкую проволоку и стабильный режим короткой дуги или другой подходящий режим, предусмотренный оборудованием. Параметры подбирают по толщине металла и типу соединения.
Проволока для толстого металла
Для более массивных деталей требуется увеличить производительность наплавки и обеспечить достаточное проплавление. В таких случаях применяют проволоку большего диаметра и более высокие сварочные токи.
При этом необходимо контролировать тепловложение, чтобы не ухудшить свойства нержавеющей стали в зоне шва.
Как выбрать защитный газ
При MIG/MAG-сварке нержавеющей стали используется защитная газовая среда. Её задача — ограничить контакт расплавленного металла с атмосферным воздухом и стабилизировать дугу.
Конкретный состав газа выбирают в соответствии с типом проволоки, режимом сварки и рекомендациями производителя расходного материала. Неправильная газовая смесь может ухудшить форму шва, увеличить разбрызгивание или изменить качество поверхности.
Нержавеющая проволока или присадочный пруток
Проволока и пруток выполняют похожую функцию, но используются в разных технологиях. Проволока предназначена прежде всего для механизированной подачи, а пруток — для ручной подачи при TIG-сварке.
| Характеристика | Сварочная проволока | Присадочный пруток |
|---|---|---|
| Основной процесс | MIG/MAG | TIG |
| Подача | Автоматическая | Ручная |
| Производительность | Выше | Ниже |
| Контроль присадки | Через настройки аппарата | Максимальный ручной контроль |
| Длинные швы | Особенно удобно | Более трудоёмко |
Проволока или электроды
Электроды удобны для монтажа и ремонта, когда нет возможности использовать баллон с газом или полуавтомат. Проволока лучше подходит для производительных работ, длинных швов и серийного изготовления.
Если требуется высокая скорость и повторяемость, преимущество обычно у проволоки. Если важна мобильность оборудования, могут быть удобнее покрытые электроды.
Проволока для сварки разнородных сталей
При соединении нержавеющей стали с углеродистой или низколегированной применяются специальные присадочные материалы. Их состав рассчитан на компенсацию различий между основными металлами.
Использовать обычную проволоку для нержавейки без проверки совместимости не рекомендуется, поскольку свойства соединения могут оказаться неудовлетворительными.
Что влияет на качество сварного шва
- правильный выбор марки проволоки;
- диаметр расходного материала;
- стабильность подачи;
- чистота поверхности металла;
- состав и расход защитного газа;
- сварочный ток и напряжение;
- скорость сварки;
- правильное положение горелки;
- последующая обработка шва.
Подготовка металла перед сваркой
Перед сваркой поверхность должна быть очищена от масла, грязи, краски и других загрязнений. Особое внимание уделяют инструменту: для обработки нержавейки желательно использовать отдельные щётки и абразивы, чтобы не загрязнять поверхность частицами углеродистой стали.
Качественная подготовка снижает вероятность дефектов и помогает сохранить коррозионную стойкость соединения.
Обработка после сварки
После сварки в зоне термического воздействия может появляться цвет побежалости и оксидный слой. Для ответственных или декоративных изделий его удаляют механическим или химическим способом.
В зависимости от требований применяются зачистка, шлифование, травление и пассивация. Цель такой обработки — улучшить внешний вид и восстановить устойчивость поверхности к коррозии.
Как выбрать проволоку под задачу
| Задача | На что обратить внимание |
|---|---|
| Тонкий лист | Небольшой диаметр и низкое тепловложение |
| Трубопровод | Марка стали, рабочая среда и требования к шву |
| Пищевая ёмкость | Коррозионная стойкость и последующая обработка шва |
| Химическое оборудование | Стойкость присадки к конкретной среде |
| Серийное производство | Стабильность подачи и производительность |
| Разнородные стали | Специальный переходный состав |
| Декоративное изделие | Минимальное разбрызгивание и качество поверхности |
Основные ошибки при выборе
- Выбирать только по диаметру: химический состав важнее геометрического размера.
- Использовать одну проволоку для всех нержавеющих сталей: разные марки требуют разного состава присадки.
- Не учитывать рабочую среду: шов может стать наиболее уязвимой частью конструкции.
- Игнорировать настройки оборудования: диаметр должен соответствовать подающему механизму и токосъёмному наконечнику.
- Не учитывать защитный газ: его состав влияет на стабильность дуги и качество шва.
- Отказываться от обработки после сварки: для ряда изделий это снижает коррозионную стойкость поверхности.
Что учитывать при заказе
- марку свариваемой нержавеющей стали;
- марку сварочной проволоки;
- диаметр;
- тип сварочного процесса;
- толщину деталей;
- рабочую среду;
- температуру эксплуатации;
- необходимость сварки разнородных металлов;
- тип упаковки;
- требования ГОСТ, ТУ или проектной документации.
Итог
Нержавеющая сварочная проволока предназначена для механизированной сварки коррозионно-стойких сталей и особенно удобна при изготовлении трубопроводов, ёмкостей, оборудования и серийных металлоконструкций. Непрерывная подача обеспечивает высокую производительность и позволяет получать длинные равномерные швы.
Главное при выборе — не диаметр сам по себе, а совместимость химического состава проволоки с основным металлом и условиями эксплуатации. Для тонкого листа важен контроль тепловложения, для химического оборудования — коррозионная стойкость шва, для серийного производства — стабильность подачи и производительность. Такой подход позволяет получить соединение, свойства которого соответствуют задаче и основному материалу.