Сварочные материалы для сварки нержавеющей стали
Сварочные материалы для нержавеющей стали подбираются с учётом марки основного металла, способа сварки, рабочей среды и требований к готовому соединению. Для соединения нержавеющих сталей применяются сварочная проволока, присадочный пруток и покрытые электроды. Каждый вариант предназначен для определённой технологии и условий работы.
Правильно выбранный присадочный материал помогает получить сварной шов с необходимой прочностью, коррозионной стойкостью и устойчивостью к температурным воздействиям. Ошибка при подборе может привести к снижению стойкости соединения, образованию трещин, межкристаллитной коррозии или ухудшению внешнего вида шва.
Какие материалы используют для сварки нержавейки
Основные виды расходных материалов можно разделить на три группы:
- сварочная проволока — применяется преимущественно при MIG/MAG-сварке и автоматизированных процессах;
- сварочный пруток — используется как присадочный материал при аргонодуговой TIG-сварке;
- электроды — предназначены для ручной дуговой сварки нержавеющей стали.
Выбор между ними зависит от толщины металла, длины шва, требований к качеству поверхности, доступности сварочной зоны и оборудования.
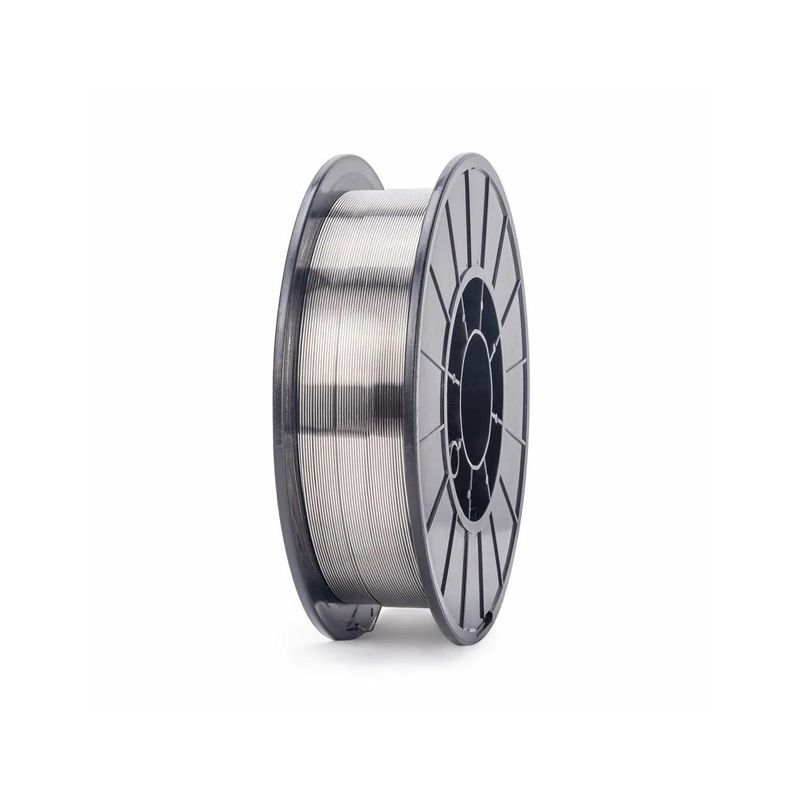
Сварочная проволока для нержавеющей стали
Нержавеющая сварочная проволока применяется при полуавтоматической и автоматической сварке. Она непрерывно подаётся в сварочную ванну через горелку, что позволяет работать с высокой производительностью и получать длинные равномерные швы.
Такой материал востребован при изготовлении металлоконструкций, ёмкостей, трубопроводов, корпусов оборудования и серийных изделий из нержавеющей стали.
Преимущества сварочной проволоки
- Высокая производительность: не требуется постоянно менять расходный материал.
- Равномерная подача: удобно получать протяжённые сварные соединения.
- Подходит для механизации: используется в полуавтоматических и автоматических установках.
- Контролируемое формирование шва: при правильных режимах можно получить аккуратную поверхность.
- Большой выбор химического состава: можно подобрать вариант под распространённые марки нержавеющей стали.
Где используется нержавеющая сварочная проволока
- изготовление резервуаров и ёмкостей;
- сварка труб и трубопроводов;
- производство пищевого оборудования;
- металлоконструкции;
- корпуса машин и аппаратов;
- серийное производство изделий;
- ремонт нержавеющих конструкций.
Проволоку выбирают по химическому составу, диаметру и соответствию основному металлу. Для стабильной работы также важно учитывать рекомендуемый защитный газ и параметры сварочного оборудования.
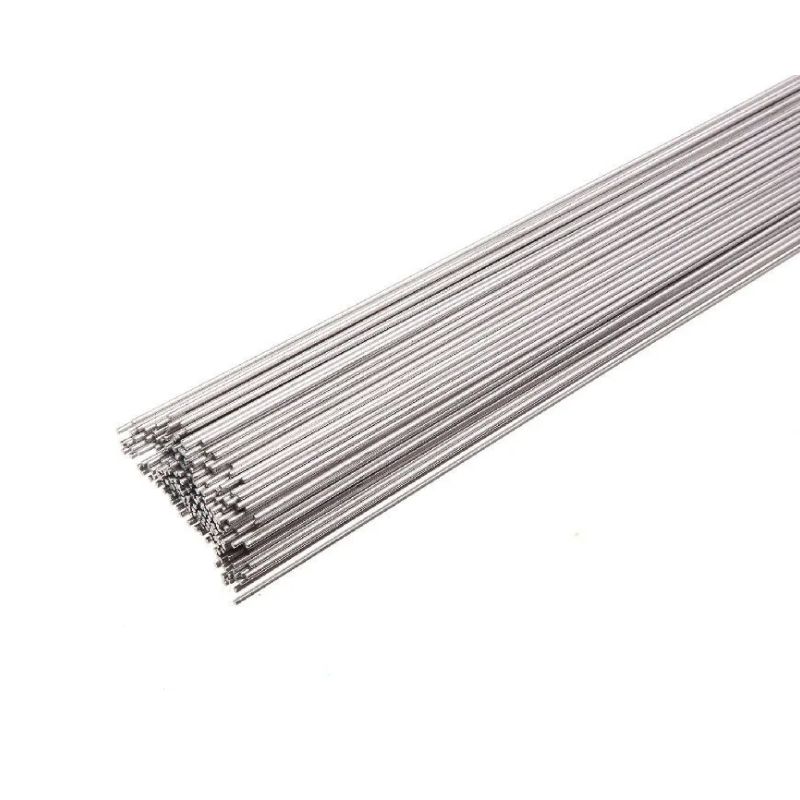
Пруток для сварки нержавейки
Сварочный пруток применяется преимущественно при TIG-сварке неплавящимся вольфрамовым электродом в среде защитного газа. Пруток вручную подаётся в сварочную ванну и служит присадочным материалом.
Такой способ часто выбирают, когда важны высокая точность, аккуратный внешний вид и контроль количества присадочного металла. TIG-сварка особенно востребована для тонкостенных изделий, труб, пищевого оборудования и декоративных конструкций.
Преимущества сварочных прутков
- Высокий контроль процесса: сварщик отдельно регулирует дугу и подачу присадки.
- Аккуратный шов: подходит для изделий с высокими требованиями к внешнему виду.
- Удобство при сварке тонкого металла: можно точно дозировать количество присадочного материала.
- Низкое разбрызгивание: при правильно настроенном процессе поверхность вокруг шва остаётся чистой.
- Подходит для ответственных соединений: широко используется в трубопроводах и технологическом оборудовании.
Где применяется присадочный пруток
- тонкостенные трубы;
- пищевые ёмкости;
- теплообменники;
- фармацевтическое оборудование;
- декоративные конструкции;
- перила и ограждения;
- тонколистовая нержавеющая сталь;
- ответственные трубные соединения.
Электроды для нержавеющей стали
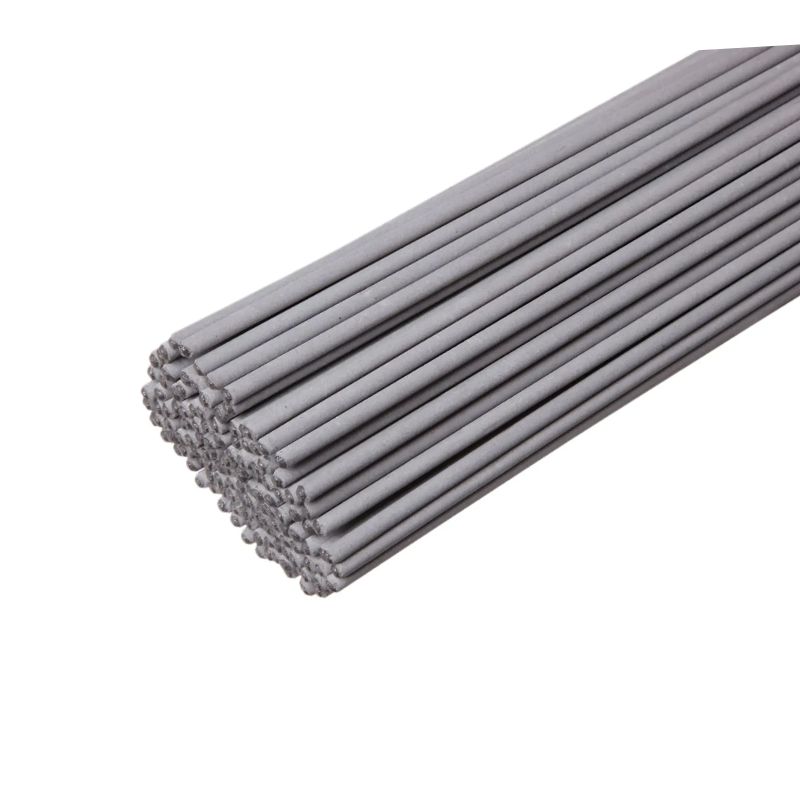
Покрытые электроды применяются при ручной дуговой сварке. Они удобны для монтажных, ремонтных и строительных работ, особенно когда использование защитного газа или полуавтоматического оборудования затруднено.
Электрод состоит из металлического стержня и специального покрытия. В процессе сварки покрытие формирует газовую и шлаковую защиту сварочной ванны, помогая снизить контакт расплавленного металла с воздухом.
Преимущества электродов
- Мобильность: для работы не требуется баллон с защитным газом.
- Подходят для монтажных работ: удобно использовать непосредственно на объекте.
- Широкая область применения: подходят для ремонта и изготовления различных конструкций.
- Работа в разных пространственных положениях: зависит от конкретного типа электрода.
- Сравнительно простое оборудование: достаточно подходящего сварочного источника.
Где используют нержавеющие электроды
- ремонт нержавеющих конструкций;
- монтаж трубопроводов;
- сварка технологического оборудования;
- строительные металлоконструкции;
- работы в условиях ограниченного доступа;
- сварка небольших объёмов металла;
- полевые и монтажные работы.
Проволока, пруток или электроды: что выбрать
| Параметр | Сварочная проволока | Пруток | Электроды |
|---|---|---|---|
| Основной процесс | MIG/MAG | TIG | Ручная дуговая сварка |
| Производительность | Высокая | Ниже | Средняя |
| Контроль шва | Высокий | Очень высокий | Зависит от навыка сварщика |
| Разбрызгивание | Небольшое при правильных режимах | Минимальное | Выше |
| Качество декоративного шва | Высокое | Очень высокое | Среднее |
| Необходимость защитного газа | Обычно требуется | Требуется | Не требуется |
| Монтажные работы | Подходит | Подходит при наличии оборудования | Особенно удобно |
Как подобрать материал по марке нержавеющей стали
Главное правило — химический состав присадочного материала должен быть совместим с основным металлом и обеспечивать требуемые свойства сварного соединения.
Для хромоникелевых аустенитных сталей применяются одни типы проволоки, прутков и электродов, для хромоникельмолибденовых — другие. Для жаростойких, ферритных или мартенситных марок также требуются специализированные сварочные материалы.
Не следует выбирать присадку только по принципу «для нержавейки». Две внешне одинаковые стали могут значительно отличаться по химическому составу и требованиям к сварке.
Выбор под обычные коррозионно-стойкие стали
Для распространённых аустенитных нержавеющих сталей обычно применяют сварочные материалы с близким хромоникелевым составом. Они широко используются при изготовлении пищевого оборудования, ёмкостей, трубопроводов и различных металлоконструкций.
Конкретное обозначение присадки необходимо сопоставлять с маркой основного металла и нормативными требованиями проекта.
Выбор для химически стойких сталей
Если основной металл легирован молибденом и рассчитан на работу в более агрессивной среде, присадочный материал также должен обеспечивать соответствующую коррозионную стойкость сварного шва.
Использование менее стойкой присадки может привести к ситуации, когда основной металл сохраняется хорошо, а зона сварного соединения становится наиболее уязвимым участком конструкции.
Выбор для разнородных сталей
При сварке нержавеющей стали с углеродистой или низколегированной применяются специальные переходные присадочные материалы. Их состав рассчитан таким образом, чтобы компенсировать различия между двумя видами металла.
Такие соединения требуют особенно внимательного подбора материала и технологии, поскольку неправильная присадка может вызвать хрупкость или снижение коррозионной стойкости.
Как выбрать диаметр сварочной проволоки
Диаметр зависит от толщины свариваемого металла, положения шва и мощности оборудования. Для тонких листов используют более тонкую проволоку, позволяющую точнее контролировать тепловложение. Для массивных деталей и высокой производительности применяют больший диаметр.
Также необходимо учитывать диапазон подачи сварочного аппарата и рекомендуемые параметры производителя расходного материала.
Как выбрать диаметр присадочного прутка
Для TIG-сварки диаметр прутка выбирают в зависимости от толщины кромок и размера сварочной ванны. Слишком толстый пруток может чрезмерно охлаждать ванну и затруднять формирование шва, а слишком тонкий потребует слишком частой подачи присадки.
Для тонколистовых деталей обычно используются более тонкие прутки, для массивных соединений — большего диаметра.
Как выбрать электроды
При выборе электродов необходимо учитывать:
- марку основного металла;
- тип соединения;
- толщину деталей;
- пространственное положение сварки;
- род и полярность сварочного тока;
- рабочую температуру изделия;
- коррозионную среду;
- требования к механическим свойствам шва.
Диаметр электрода подбирается по толщине металла и условиям выполнения шва.
Сварка тонкой нержавеющей стали
Для тонкого листа особенно важно ограничивать тепловложение, поскольку нержавеющая сталь при перегреве может заметно деформироваться. В таких задачах часто используют TIG-сварку с присадочным прутком или полуавтоматическую сварку тонкой проволокой.
Режим должен обеспечивать достаточное проплавление без перегрева кромок.
Сварка труб из нержавейки
Для трубопроводов особенно важны герметичность и равномерность корня шва. При ответственных соединениях широко применяется TIG-сварка, позволяющая точно контролировать сварочную ванну.
При сварке труб необходимо учитывать не только наружную защиту зоны сварки, но и защиту обратной стороны шва, если этого требует технология.
После сварки
После выполнения сварки поверхность нержавеющей стали часто требует очистки. На металле может появляться цвет побежалости и оксидный слой, которые желательно удалить, если необходимо восстановить высокую коррозионную стойкость и декоративный внешний вид.
Для этого применяют механическую обработку, травление, пассивацию или другие технологии, допустимые для конкретного изделия.
Основные ошибки при выборе сварочных материалов
- Выбор только по слову «нержавейка»: необходимо знать марку основного металла.
- Игнорирование рабочей среды: шов должен обладать сопоставимой коррозионной стойкостью.
- Неправильный диаметр: усложняет контроль сварочной ванны.
- Использование неподходящего материала для разнородных сталей: может ухудшить свойства соединения.
- Игнорирование температуры эксплуатации: особенно важно для жаростойких конструкций.
- Отсутствие последующей очистки: может ухудшить внешний вид и стойкость зоны сварки.
Что указать при заказе
- марку свариваемой нержавеющей стали;
- тип материала — проволока, пруток или электрод;
- способ сварки;
- необходимый диаметр;
- толщину основного металла;
- рабочую среду;
- температуру эксплуатации;
- необходимость сварки разнородных сталей;
- требования к коррозионной стойкости шва;
- требования ГОСТ, ТУ или проектной документации.
Как выбрать сварочный материал под задачу
| Задача | Что выбрать |
|---|---|
| Длинные швы и серийное производство | Сварочная проволока |
| Тонкий лист и аккуратный шов | Пруток для TIG-сварки |
| Монтаж и ремонт на объекте | Покрытые электроды |
| Трубопроводы с повышенными требованиями к качеству | TIG-сварка с присадочным прутком |
| Высокая производительность | Полуавтоматическая сварка проволокой |
| Работа без баллона защитного газа | Покрытые электроды |
| Разнородные стали | Специальный переходный присадочный материал |
Итог
Сварочные материалы для нержавеющей стали необходимо выбирать одновременно по марке основного металла и способу сварки. Проволока подходит для производительной полуавтоматической и автоматической работы, присадочный пруток — для точной TIG-сварки и аккуратных ответственных швов, а покрытые электроды удобны при монтаже и ремонте.
Для правильного выбора важно учитывать химический состав стали, толщину деталей, рабочую среду, температуру, требования к коррозионной стойкости и внешний вид соединения. Подбор совместимого материала позволяет получить сварной шов, который по своим эксплуатационным свойствам соответствует основному металлу и рассчитан на реальные условия работы изделия.